Produkta Superrigardo
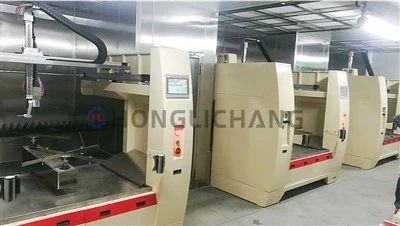
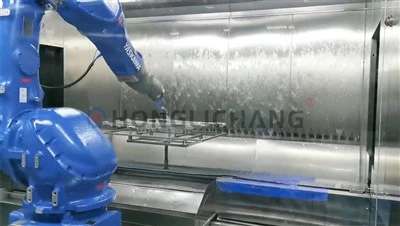
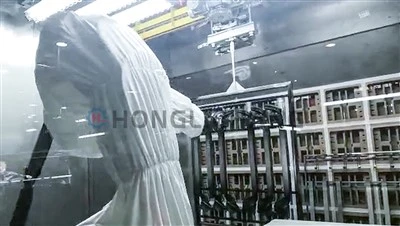
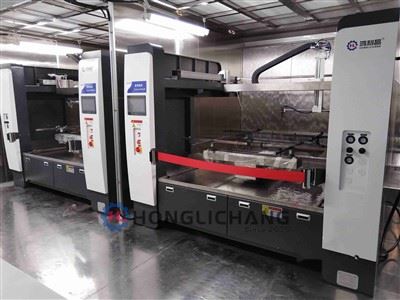
Helmet Painting Line estas kutima aŭtomatigita tega sistemo desegnita por motorcikloj, sportoj kaj sekurecaj kaskoj. Ĝi havas specialigitajn fiksaĵojn kaj plur-aksan ŝprucaĵon por certigi senjuntan kovradon de kompleksaj kurboj, liverante alt-daŭrecajn finaĵojn por amasproduktado.

Ŝlosilaj Avantaĝoj
Rotacia fiksaĵo:Varia-rapida interna ilaro (5–18 RPM) helpas konservi unuforman filmdikecon trans profundaj konturoj.
3-Aksa Reciprokalo:Plilongigita vojaĝo (1600–2400 mm) per mult-angulaj pafiloj ebligas plenan-profilan tegaĵon en unu paŝo.
Kava Aera Fluo:Supra-aera provizo kaj duobla-flanka ellasilo helpas evakui farbnebulon el kavaj ŝeloj por redukti bobeladon.
Duobla-kuracado:Subtenas termikan konvekcion (65-115 gradoj) kaj UV-kuracadon (90-120 mW/cm²) surbaze de tegantaj postuloj.
Rapida-Ŝanĝi ilaron:Rapidaj-malkonektaj mekanismoj permesas interŝanĝojn de fiksaĵoj ene de proksimume 15 minutoj.
Ĝeneralaj Mekanikaj Parametroj
|
Parametro |
Teknika Specifo |
|
Kongruaj Kasko-Tipoj |
Plena-vizaĝo, duon-vizaĝo, sportaj kaj sekurecaj kaskoj (plenkreskaj kaj infanaj grandecoj) |
|
Laborpeco Ŝarĝkapacito |
1–2 pecoj/aro, unuopa fiksaĵo portanta kapacito Malpli ol aŭ egala al 15kg |
|
Rotacia Rapido |
5-18 RPM (senfine alĝustigebla) |
|
Reciprokaj Aksoj |
3-aksa laŭmenda longbata mekanismo (1600–2400 mm) |
|
Liniaj Dimensioj |
L 18000~35000 × W 2800~4200 × H 3200~4000 mm |
|
Ĉefa Kadra Materialo |
Dikigita karbonŝtalo kun neoksidebla ŝtalo interna panelo |
|
Tuta Instalita Potenco |
55–105 kW |
|
Elektroprovizo |
380V, 50Hz, 3-faza industria potenco |
Procezaj & Mediaj Parametroj
|
Proceza Etapo |
Parametro |
Teknika Specifo |
|
Antaŭtraktado |
Plasma Aktivigo |
4–6 kW (Surfaca tensio Pli granda ol aŭ egala al 45 mN/m) |
|
Senmova Forigo kaj Forigo de Polvo |
Malpli ol aŭ egala al 180V (Efikeco Pli granda ol aŭ egala al 99.6%) |
|
|
Ŝprucbudo |
Medio & Premo |
ISO Klaso 8 (23±2∘C, 58±6%RH), -14 ĝis -22 Pa |
|
Ŝprucsistemo |
Pafila Agordo & Tensio |
4-8 pafiloj per stacio, 55-95 kV elektrostatika tensio |
|
Celo Filmo-Dikeco |
Enkonduko: 18–26μm / Bazo: 22–38μm / Klara: 25–42μm (±3μm) |
|
|
Transiga Efikeco |
Pli granda ol aŭ egala al 82% |
|
|
Flash-for Zono |
Temperaturo & Tempo |
52-68∘C, 4-9 minutoj |
|
Resaniga Sistemo |
Termika / UV Resanigo |
Konvekcio: 65–115∘C/UV-intenseco: 90–120mW/cm² |
|
Transportado & Elŝuto |
Linia Rapido kaj Purigo |
2,5-12 m/min; ellaspuriga efikeco Pli granda ol aŭ egala al 98.5% |
Kompleta Kasko Pentra Procezo
Proceza Fluo:
Ŝargado → Purigado → Plasma Aktivigo → Senmova kaj Forigo de Polvo → Primera Sprayado → Ekbrilo-malŝaltita → Baza Ŝprucaĵo → Ekbrila-malŝaltita → Klarkolora Ŝprucigado → Kuriĝado → Malvarmigo → Inspektado → Malŝarĝado
La procezo povas esti agordita por solv-bazitaj aŭ UV-resanigeblaj tegaĵoj laŭ kaska materialo, tegaĵo-tipo kaj finpoluraj postuloj.
360-grada Aŭtomata Ŝprucsistemo
Plur-Precizeco:Altnivela movada planado certigas konsekvencan farban aplikon tra komplikaj geometrioj.
Reala-Alĝustigo:Servo-kontrolita poziciigado optimumigas ŝprucdistancon kaj angulon por uniforma filmdikeco.
Materiala Efikeco:Inteligenta sentado minimumigas malŝparon kaj subtenas flulinian produktadon.
Lota Konsistenco:Aŭtomatigita operacio reduktas manan ŝanĝeblecon por konservi stabilajn kvalitajn normojn.
Aplikaj Areoj
Kaskoj per motorcikloj kaj skuteroj:Plena-vizaĝo, malferma-vizaĝo, kaj modulaj kaskoj postulantaj klas-A eksterajn finaĵojn.
Sportoj kaj Subĉiela Protekto:Biciklado, glitkurado, skiado, kaj ĉevalsekureca kapvesto.
Industria kaj Sekureca Ilaro:Konstruaj ĉapeloj kaj speciala laboreja kapprotekto.
Finaj Varioj:Subtenas solidan brilan/matan kolorigon, metalajn flokojn, perlecajn efikojn kaj kontraŭ-graŭdan travideblajn finaĵojn.
Kvalita Kontrolo & Fabrika Akcepto
Atestitaj Administraj Sistemoj:Operacioj konformas al ISO 9001, ISO 14001, kaj ISO 45001 normoj.
CFD Flua Simulado:Farita dum inĝenieristiko por helpi optimumigi ŝprucaĵkovradon en profundaj kavoj.
Prototipado kaj Testado:Provo de antaŭ-produktado funkcias uzante klientajn malplenaĵojn por validigi dikecon kaj kongruecon de filmo.
Fabrika Akcepta Testo (FAT):Sur-inspektado kaj viva funkcia testado antaŭ sendo por kontroli rendimenton.
Instalado & Komisionado
Faka Agordo:Nia sperta inĝenieristiko administras plenan mekanikan kaj elektran instaladon laŭ internaciaj normoj.
Sistema Kalibrado:Preciza agordado de ŝprucaĵparametroj, aŭtomatiga logiko kaj transportrapidecoj por optimuma eligo.
Trejnado de Operaciisto:Praktika-gvido por via personaro pri operacio, rutina prizorgado kaj solvo de problemoj.
Konfirmo de rendimento:Ampleksa testado antaŭ transdono por garantii sekurecon, efikecon kaj stabilan produktadkvaliton.
Oftaj Demandoj
Varma Etikedoj: kasko farbo linio, Ĉinio kasko farbo linio fabrikistoj, provizantoj, fabriko